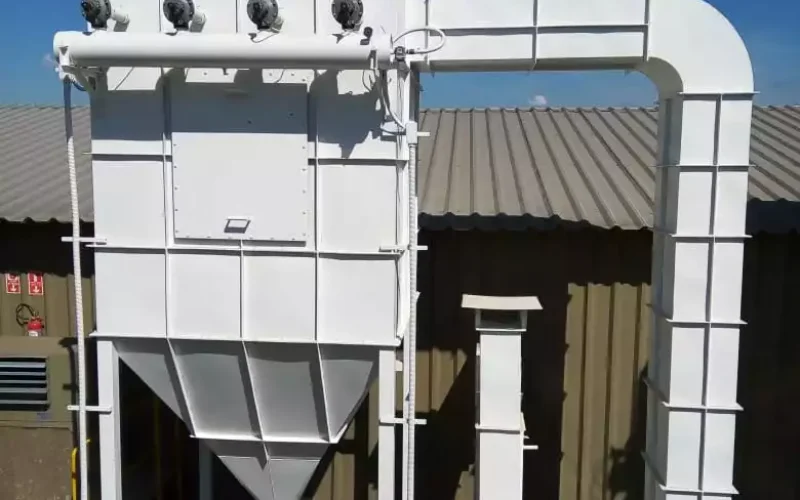
A pintura a pó oferece eficiência, acabamento uniforme e bom aproveitamento de material. Entretanto, o processo também libera partículas finas que podem permanecer suspensas ou se espalhar para outras áreas da produção.
Quando a cabine não possui captação adequada, o problema aparece rapidamente. O pó pode escapar da área de aplicação, aumentar a necessidade de limpeza, contaminar processos próximos e prejudicar o controle da operação.
Por isso, um sistema de exaustão para pintura a pó precisa fazer muito mais do que simplesmente movimentar o ar.
O projeto deve captar as partículas próximas da fonte, conduzir o fluxo corretamente e utilizar uma filtragem compatível com o pó gerado. Além disso, vazão, pressão, layout da cabine e perda de carga precisam trabalhar em conjunto.
Por que a pintura a pó exige controle das partículas?
Durante a aplicação, nem todo o pó lançado pela pistola adere imediatamente à peça.
Parte do material permanece no interior da cabine. Outra parcela pode seguir o movimento do ar e chegar a regiões onde não deveria estar.
Sem uma captação eficiente, essa dispersão pode provocar:
- acúmulo de pó dentro da cabine;
- partículas no ambiente de produção;
- maior frequência de limpeza;
- contaminação entre processos;
- dificuldade para manter a área organizada;
- perda de material.
Portanto, o objetivo da exaustão não é apenas retirar ar da cabine.
Ela precisa controlar o caminho das partículas.
O problema começa quando o ar segue o caminho errado
Uma cabine pode possuir um exaustor potente e, ainda assim, apresentar fuga de pó.
Isso acontece porque potência sozinha não garante boa captação.
O ar sempre procura caminhos de menor resistência. Assim, entradas de ar mal posicionadas, aberturas excessivas ou regiões de turbulência podem alterar completamente o fluxo dentro da cabine.
Em vez de conduzir o pó até o sistema de filtragem, o movimento de ar pode espalhá-lo.
Por isso, o projeto precisa analisar a cabine como um conjunto.
Como funciona um sistema de exaustão para pintura a pó?
De forma simplificada, o processo começa na cabine.
O sistema cria um fluxo de ar capaz de conduzir as partículas que não aderiram à peça.
Em seguida, esse ar carregado de pó segue até o equipamento de filtragem.
O filtro retém as partículas, enquanto o sistema movimenta o ar conforme a configuração definida no projeto.
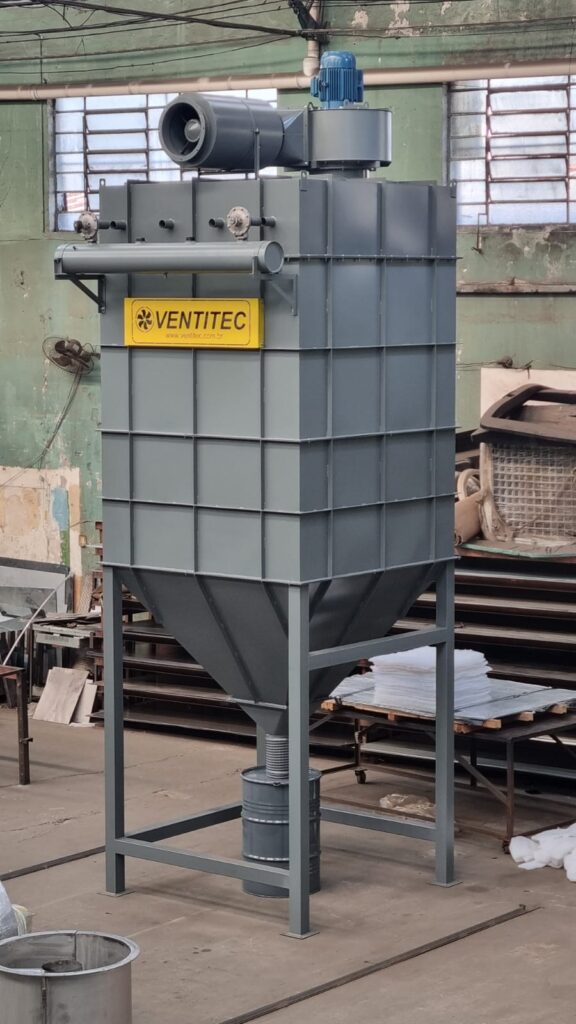
A Ventitec utiliza coletores com filtro cartucho em aplicações com partículas sólidas e secas e cita especificamente as cabines de pintura a pó entre as aplicações desse equipamento. Ventitec
A captação deve acontecer perto da geração do pó
Esse princípio faz diferença em praticamente qualquer sistema de exaustão industrial.
Quanto mais próximo o sistema captura o contaminante da sua origem, menor é a oportunidade de ele se espalhar.
A Ventitec também destaca esse fator em seus projetos: quando o ar contaminado se dispersa pelo ambiente, o sistema passa a precisar movimentar volumes maiores para tentar controlá-lo. Ventitec
Na pintura a pó, isso significa que o fluxo precisa trabalhar dentro da própria cabine.
Assim, o material excedente segue na direção prevista em vez de escapar pelas aberturas.
Vazão maior sempre melhora a cabine?
Não.
Esse é um erro comum.
Uma vazão muito baixa pode permitir que o pó escape. Entretanto, simplesmente aumentar a vazão também pode criar problemas.
Fluxo excessivo pode gerar:
- turbulência;
- alteração do comportamento das partículas;
- aumento de consumo de energia;
- maior perda de carga;
- desgaste desnecessário dos componentes.
Por isso, o objetivo não é buscar a maior vazão possível.
O correto é determinar a vazão adequada para aquela cabine e para aquele processo.
A própria Ventitec ressalta que sistemas subdimensionados podem deixar contaminantes no ambiente, enquanto sistemas superdimensionados podem aumentar consumo, ruído e turbulência. Ventitec
O tamanho da cabine influencia o dimensionamento?
Sim, mas ele não deve ser analisado sozinho.
A largura, altura e profundidade interferem na quantidade de ar movimentada. Porém, outros fatores também entram no cálculo.
Entre eles estão:
- área das aberturas;
- posição das peças;
- quantidade de pistolas;
- ritmo de produção;
- quantidade de pó aplicada;
- formato da cabine;
- posição da captação.
Por isso, duas cabines com dimensões semelhantes podem exigir configurações diferentes.
A velocidade do ar dentro da cabine precisa ser controlada
A velocidade interfere diretamente no comportamento do pó.
Se o fluxo ficar insuficiente, as partículas podem permanecer suspensas ou escapar.
Por outro lado, um movimento excessivamente intenso pode modificar o processo de aplicação.
Assim, o projeto precisa buscar equilíbrio.
Esse equilíbrio depende da vazão, da área disponível para passagem do ar e da geometria da cabine.
Qual filtro utilizar em pintura a pó?
Para esse tipo de aplicação, o filtro cartucho pode ser uma solução adequada quando as características do processo são compatíveis.
A Ventitec informa que seus filtros cartucho utilizam elementos de poliéster não tecido e trabalham com aplicações envolvendo partículas sólidas e secas, incluindo cabines de pintura a pó. Ventitec
Entretanto, a escolha não deve acontecer apenas pelo nome do equipamento.
É necessário avaliar:
- característica do pó;
- quantidade gerada;
- granulometria;
- vazão;
- concentração;
- frequência de operação;
- necessidade de limpeza.
Portanto, o filtro deve ser selecionado de acordo com o processo real.
Por que o filtro cartucho pode funcionar bem nessa aplicação?
Os cartuchos oferecem uma grande área de filtragem em uma estrutura relativamente compacta.
Além disso, quando o elemento filtrante é adequado ao material, ele consegue reter partículas enquanto permite a passagem do ar.
Isso torna o filtro cartucho interessante para diferentes processos com partículas secas.
A Ventitec também destaca a capacidade de retenção e a permeabilidade ao ar dos elementos utilizados em seus coletores. Ventitec
O filtro sujo muda o desempenho da cabine?
Sim.
Conforme o pó se acumula no elemento filtrante, aumenta a resistência à passagem do ar.
Essa resistência é conhecida como perda de carga.
Quando ela cresce demais, o sistema pode perder capacidade de captação.
Consequentemente, a cabine começa a apresentar sinais como:
- fuga de pó;
- redução da sucção;
- aumento da sujeira;
- alteração do fluxo de ar.
Por isso, manutenção e limpeza fazem parte do desempenho do sistema.
Perda de carga deve entrar no projeto desde o início
Dutos, filtros, curvas e equipamentos criam resistência ao fluxo.
O exaustor precisa vencer essa resistência para manter a vazão necessária.
A Ventitec destaca que sistemas com filtros apresentam aumento de perda de carga e que o acúmulo de partículas pode elevar essa resistência durante a operação. Ventitec
Portanto, dimensionar apenas a vazão não é suficiente.
Também é necessário calcular a pressão que o equipamento deverá vencer.
O exaustor correto depende da resistência do sistema
Em sistemas com filtros e rede de dutos, o ventilador ou exaustor precisa trabalhar dentro de uma faixa adequada de vazão e pressão.
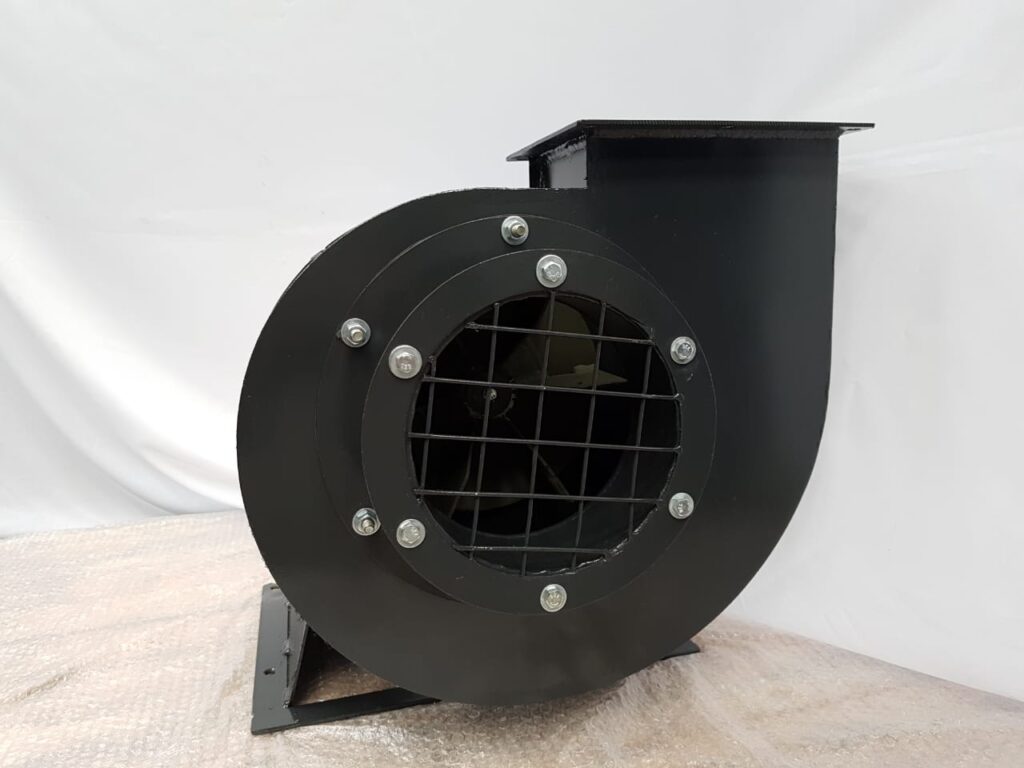
Dependendo da configuração, um exaustor centrífugo pode ser utilizado quando o sistema exige maior capacidade de vencer resistência.
Já equipamentos axiais costumam atender aplicações com características diferentes.
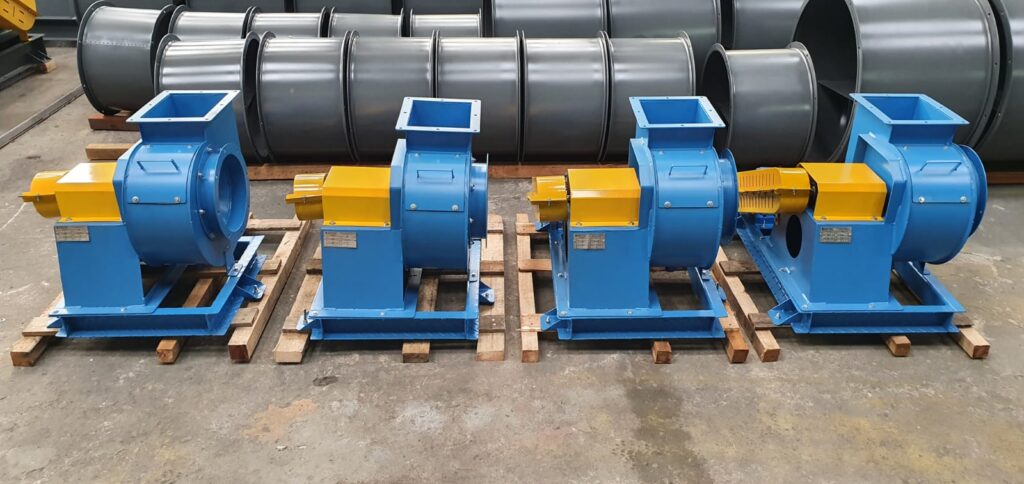
A Ventitec trabalha com exaustores axiais e centrífugos e desenvolve o dimensionamento conforme as condições de cada instalação. Ventitec
Os dutos também influenciam o resultado
Depois que as partículas entram no sistema, elas precisam chegar ao equipamento de filtragem.
Nesse caminho, a rede de dutos exerce um papel importante.
Um projeto inadequado pode aumentar demasiadamente a perda de carga.
Além disso, alterações bruscas de direção podem prejudicar o fluxo.
Por isso, o dimensionamento deve considerar:
- diâmetro dos dutos;
- comprimento;
- quantidade de curvas;
- transições;
- velocidade de transporte;
- posição do coletor.
Quanto mais racional for o percurso, melhor tende a ser o comportamento do sistema.
Cabine com pó escapando é sinal de exaustão insuficiente?
Pode ser, mas não necessariamente.
Esse é um diagnóstico que exige cuidado.
A fuga de pó pode ocorrer por diferentes motivos:
- vazão inadequada;
- filtros saturados;
- entrada de ar mal distribuída;
- captação mal posicionada;
- perda de carga elevada;
- dutos obstruídos;
- alterações na produção.
Por isso, trocar apenas o exaustor pode não resolver.
A Ventitec destaca justamente que muitos problemas estão na maneira como o ar é captado, conduzido e filtrado, e não apenas no equipamento instalado. Ventitec
A cabine pode perder eficiência depois de aumentar a produção
Sim.
Imagine que uma empresa dimensionou a cabine para determinado volume de trabalho.
Meses depois, a produção aumenta.
Mais peças entram por hora. A quantidade de pistolas cresce e, consequentemente, mais pó circula no processo.
Nesse cenário, o sistema originalmente instalado pode deixar de atender a nova condição.
Por isso, alterações de processo devem ser acompanhadas por uma nova avaliação técnica.
Mudanças no layout também podem afetar a exaustão
Mover equipamentos parece uma alteração simples.
Entretanto, mudanças no layout podem modificar:
- comprimento dos dutos;
- quantidade de curvas;
- posição das entradas de ar;
- distância até o coletor;
- pontos de captação.
Cada mudança interfere no comportamento do sistema.
Assim, o projeto de exaustão precisa acompanhar as transformações da planta.
Como melhorar uma cabine de pintura a pó existente?
Nem sempre é necessário substituir todo o sistema.
Primeiro, vale entender onde está a perda de desempenho.
Uma avaliação pode verificar:
- vazão atual;
- pressão do sistema;
- condição dos filtros;
- comportamento do fluxo dentro da cabine;
- estado dos dutos;
- pontos de captação;
- configuração do exaustor.
A partir desse diagnóstico, a empresa consegue decidir se precisa ajustar, ampliar ou substituir componentes.
Medições em campo ajudam a identificar o problema real
Sem dados, é comum partir diretamente para a troca de equipamentos.
Entretanto, medições podem revelar que a falha está em outro ponto.
A Ventitec realiza levantamentos técnicos em campo para analisar o desempenho de sistemas existentes e apoiar decisões de adequação. Ventitec
Esse processo pode ajudar a entender se o problema está no dimensionamento, nos dutos, na captação ou na filtragem.
Limpeza frequente demais pode indicar um problema
Toda cabine exige limpeza.
Porém, quando o pó se acumula rapidamente fora da região onde deveria permanecer, isso merece atenção.
O excesso pode indicar que o sistema não está captando o material de forma adequada.
Portanto, uma rotina de limpeza muito intensa não deve ser vista apenas como um problema operacional.
Ela também pode ser um sinal de desempenho insuficiente da exaustão.
A troca de filtros também precisa ser acompanhada
Filtros em boas condições ajudam o sistema a manter o fluxo previsto.
Já elementos saturados ou danificados alteram o desempenho.
Por isso, vale acompanhar:
- condição visual;
- diferencial de pressão, quando aplicável;
- frequência de limpeza;
- tempo de operação;
- comportamento da vazão.
Assim, a manutenção deixa de ser apenas corretiva.
Todo pó de pintura pode ser tratado da mesma maneira?
Não.
Formulações diferentes podem apresentar propriedades diferentes.
Consequentemente, o projeto precisa considerar o material utilizado no processo.
Além do comportamento das partículas, a análise técnica deve observar requisitos de segurança, condições do ambiente e possíveis riscos associados ao produto.
Portanto, não é recomendável copiar diretamente a solução utilizada em outra fábrica.
Segurança precisa fazer parte do projeto
Pós finos exigem análise técnica cuidadosa.
Dependendo da composição e das condições do processo, determinadas poeiras podem apresentar riscos específicos, inclusive relacionados à combustibilidade.
Por isso, o projeto deve considerar as características do produto utilizado, as normas aplicáveis e os requisitos de segurança da instalação.
Quando houver risco associado ao pó, a empresa precisa avaliar também medidas de proteção compatíveis com o processo.
O ar filtrado pode retornar para o ambiente?
Essa decisão depende do projeto e das características do contaminante.
Não existe uma resposta única.
Antes de definir qualquer recirculação, é necessário avaliar:
- eficiência de filtragem;
- características do pó;
- requisitos do processo;
- normas aplicáveis;
- condições de segurança.
Portanto, esse ponto deve fazer parte do estudo técnico.
Quais sinais indicam que o sistema precisa de revisão?
Alguns sintomas aparecem antes de uma falha maior.
Entre eles estão:
- pó escapando da cabine;
- redução perceptível da sucção;
- filtros saturando rapidamente;
- grande quantidade de pó no piso;
- partículas chegando a áreas próximas;
- aumento de ruído;
- consumo de energia elevado;
- necessidade constante de limpeza.
Quando vários desses sinais aparecem juntos, vale revisar o sistema.
O projeto deve considerar apenas a cabine?
Não.
Esse é outro ponto importante.
O sistema de exaustão para pintura a pó inclui mais do que a cabine.
O desempenho depende da interação entre:
cabine + captação + dutos + filtragem + exaustor + descarga ou retorno do ar.
Se um único componente estiver inadequado, todo o conjunto pode perder eficiência.
Por isso, olhar apenas para o exaustor costuma ser insuficiente.
Como dimensionar um sistema de exaustão para pintura a pó?
O dimensionamento começa pelo processo.
A equipe técnica precisa levantar informações como:
- dimensões da cabine;
- aberturas;
- quantidade de pistolas;
- volume de produção;
- características do pó;
- layout;
- distância até o coletor;
- configuração dos dutos;
- condições atuais de operação.
Depois, esses dados ajudam a definir vazão, pressão, filtragem e equipamento de movimentação do ar.
A Ventitec realiza dimensionamento de exaustores, ventiladores, filtros, coletores e dutos conforme as características reais da operação. Ventitec
Projeto novo ou adequação do sistema existente?
As duas situações exigem abordagens diferentes.
Em uma instalação nova, o projeto pode organizar a cabine e o sistema desde o início.
Já em uma fábrica existente, a equipe precisa entender primeiro o que já está instalado.
Nesse caso, medições ajudam a identificar gargalos antes de investir.
Por isso, uma adequação técnica pode ser mais eficiente do que simplesmente trocar todos os equipamentos.
Sistema de exaustão para pintura a pó: eficiência depende do conjunto
Controlar o pó dentro de uma cabine exige mais do que instalar um ventilador.
Um sistema de exaustão para pintura a pó eficiente precisa captar as partículas onde elas surgem, movimentar o volume adequado de ar e conduzir o material até uma filtragem compatível.
Além disso, o sistema precisa considerar perda de carga, condições dos filtros, rede de dutos e mudanças no processo produtivo.
Quando esses elementos trabalham de forma equilibrada, a cabine tende a operar com melhor controle das partículas e menor dispersão pelo ambiente.
Conte com a Ventitec para avaliar sua cabine de pintura a pó
A Ventitec atua com sistemas de exaustão, coletores de pó, filtros cartucho, filtros manga e projetos personalizados para processos industriais. Ventitec
Além disso, a empresa realiza análises e medições em campo para identificar problemas de vazão, pressão, captação, filtragem e dimensionamento. Ventitec
Se sua cabine apresenta fuga de pó, baixa capacidade de sucção ou excesso de partículas no ambiente, uma análise técnica pode mostrar se o problema está no filtro, no exaustor, nos dutos ou na própria configuração da captação.